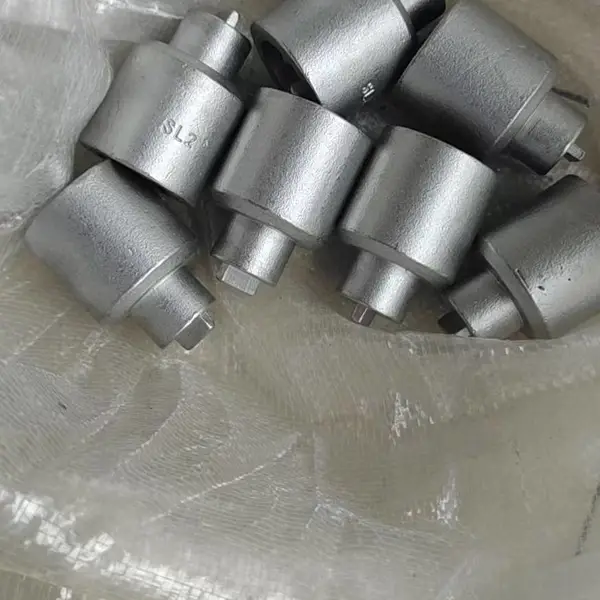
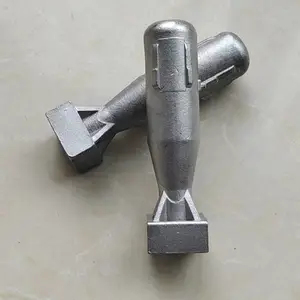
| 表面处理:抛丸 | 材质:定制 | 成型工艺:重力铸造 |
| 公差:0.1 | 砂型铸造种类:粘土干砂型 | 特种铸造种类:金属型铸造 |
| 打样周期:16天及以上 | 加工周期:16天及以上 | 年剩余加工能力:1000件 |
| 年最大加工能力:10000件 |

铸铝件的特点:
铝合金零件的塑性、韧性较好、粘附性强,切屑不易被分离,切削过程中很容易粘附在刀刃上产生刀瘤。
铝合金一般强度比较低,工件在加工中容易产生变形。
铝的线膨胀系数是0.0000238,比钢的线膨胀系数0.0000100大将近2.4倍。由于热变形大在切削过程中测量出来的尺寸往往不是工件的常温时的实际尺寸。
铝合金材料的硬度低,因此在装卸和搬运中易使工件表面划伤和碰坏。
铝合金壁薄零件表面粗糙度要求较高,一般都通过精加工直接达到而铝合金质地不致密,铣削后很难达到表面粗糙度的要求。